






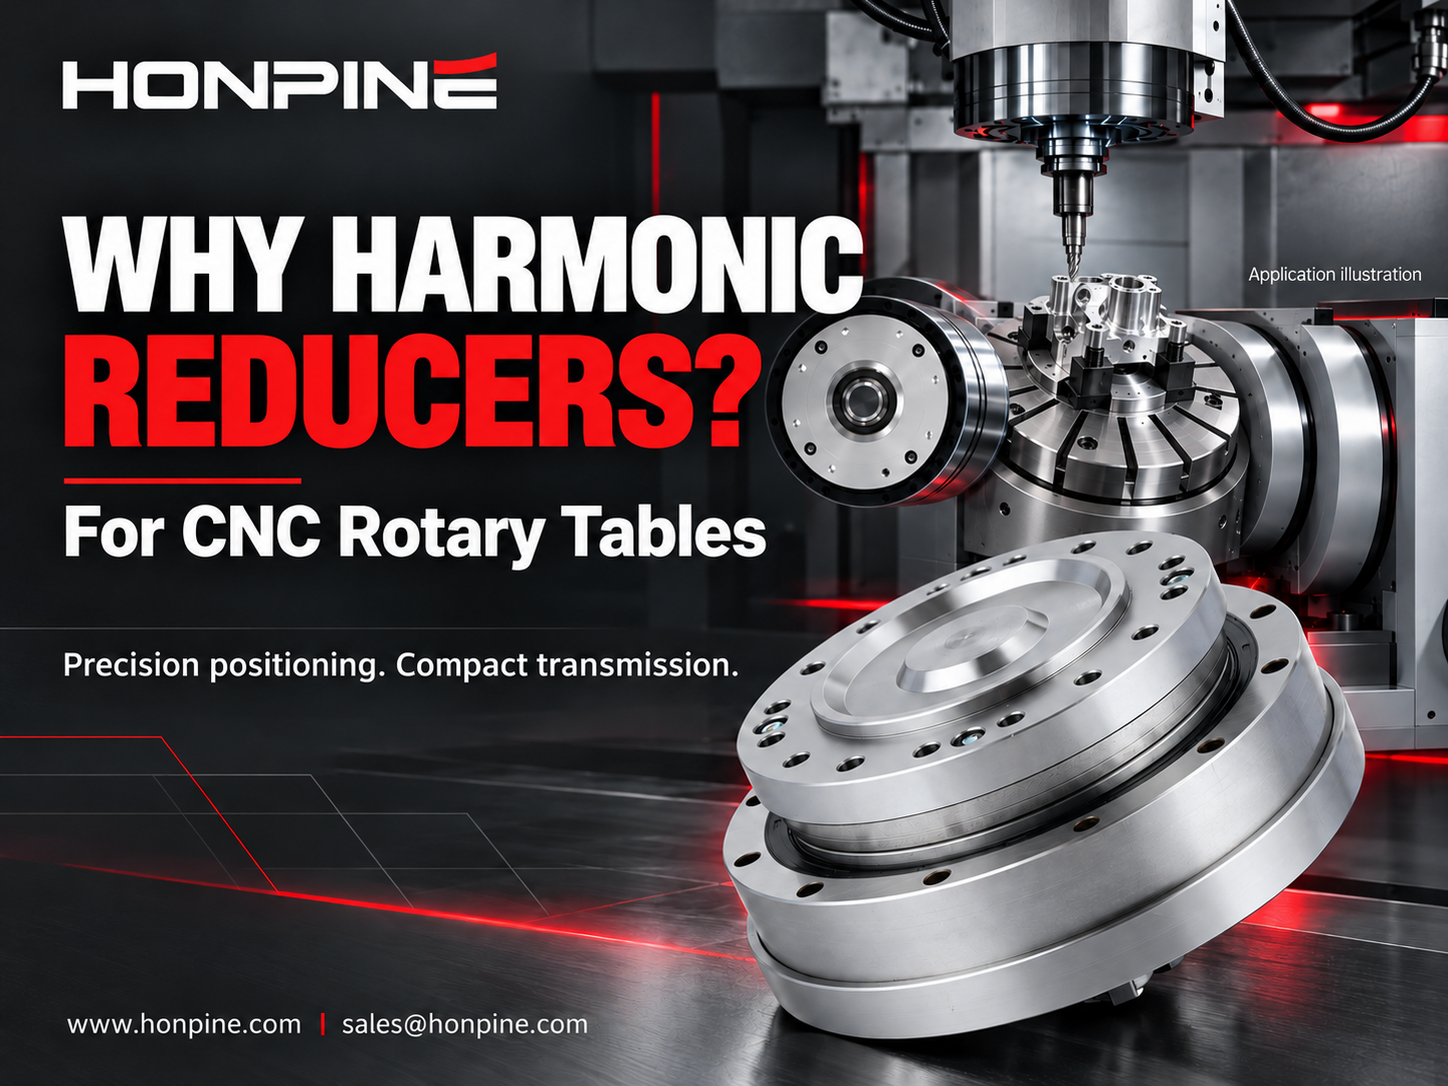
Почему гармонические редукторы подходят для поворотных столов станков с ЧПУ?
В индустрии станкостроения оценивать компоненты трансмиссии принято просто: соответствуют ли готовые детали спецификациям?
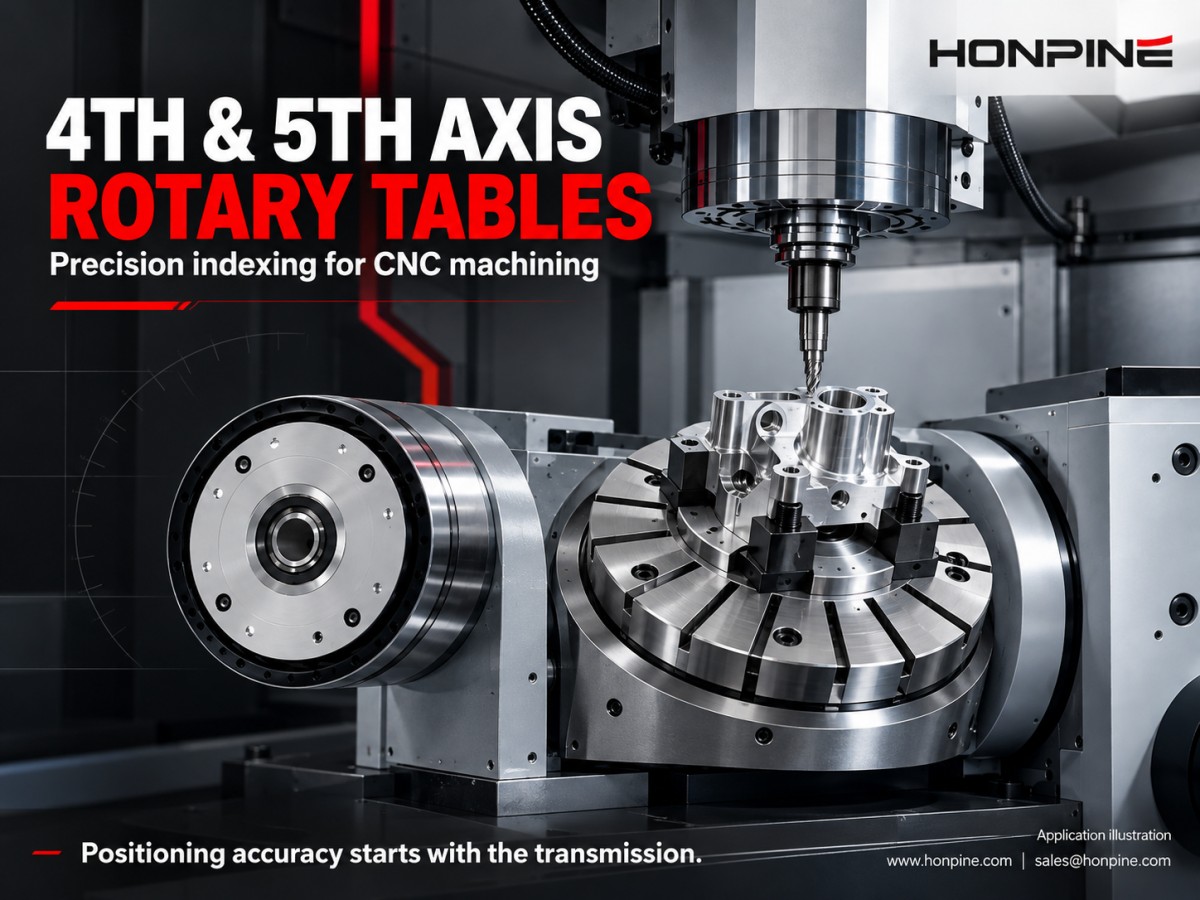
Благодаря нулевому люфту, высокой жёсткости и широкому диапазону типоразмеров волновые редукторы HONPINE обеспечивают надёжное решение для приводов поворотных столов станков, особенно столов четвёртой и пятой осей станков с ЧПУ.
В отличие от роботизированных сочленений, поворотные столы станков обычно работают на относительно низких скоростях, но требуют исключительно высокой точности позиционирования. Кроме того, они могут нести тяжёлые нагрузки и выдерживать постоянно меняющиеся силы резания. Люфт в трансмиссии может напрямую приводить к погрешностям обработки детали.
Наружный диаметр волновых редукторов HONPINE составляет от 13 mm до 246 mm, что позволяет использовать их в компактных высокоточных поворотных столах и крупных обрабатывающих центрах.
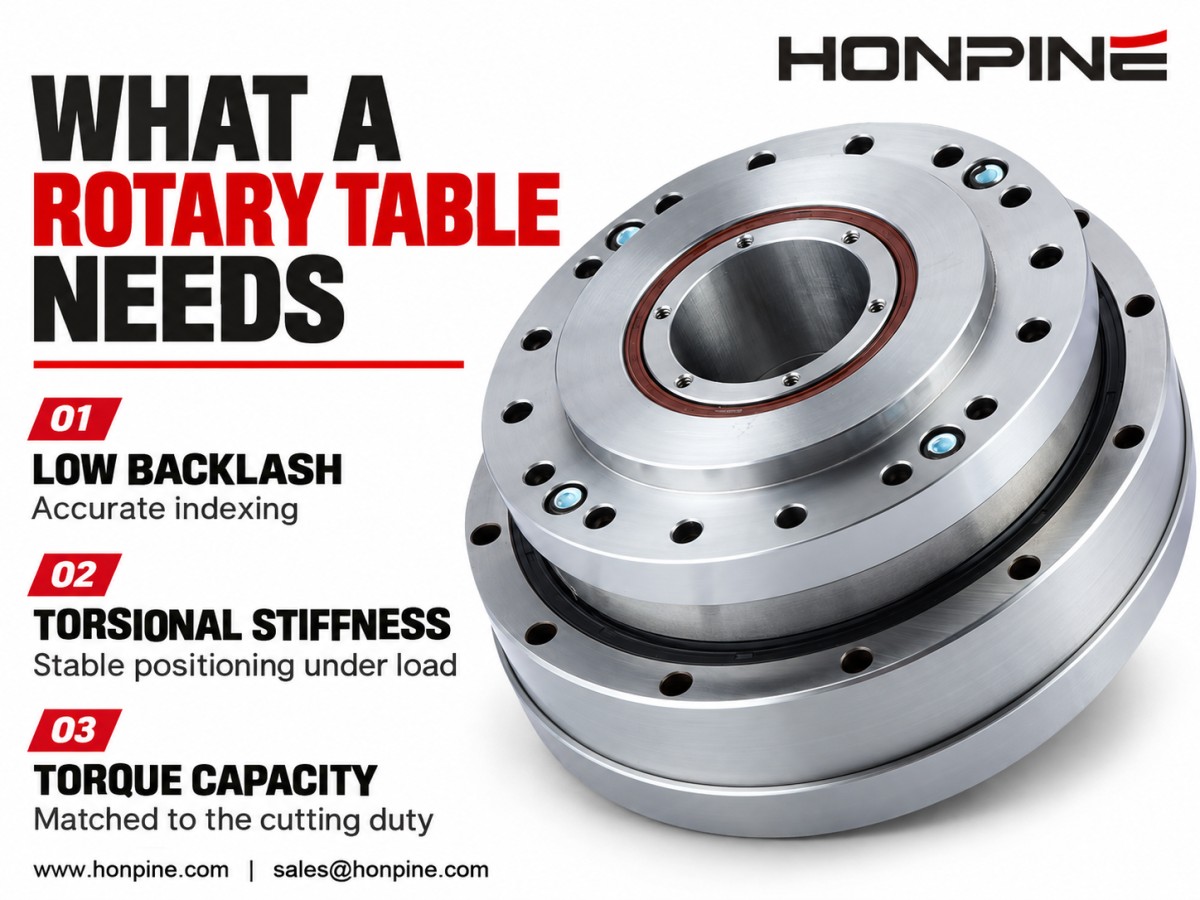
Три ключевых требования к компонентам привода поворотного стола
Нулевой люфт
Точность позиционирования во многом зависит от люфта в трансмиссионной системе.
Волновые передачи обеспечивают одновременное зацепление нескольких зубьев, благодаря чему люфт можно свести к минимуму. В стандартных моделях он может составлять всего около 15 угловых секунд. Для поворотного стола это означает минимальное расхождение между заданным перемещением и фактическим поворотом.
Высокая жёсткость на кручение
При тяжёлых режимах резания силы от режущего инструмента передаются через заготовку на поворотный стол, вызывая его деформацию при кручении.
Недостаточная жёсткость может привести к небольшим смещениям заготовки во время обработки, влияя на качество поверхности и точность размеров. Поэтому для волновых редукторов, применяемых в поворотных столах, обычно требуются высокожёсткие перекрёстно-роликовые подшипники, обеспечивающие достаточную жёсткость узла в целом.
Грузоподъёмность
Нагрузка на поворотный стол зависит от массы заготовки и оснастки, а также от условий резания. Требуемый крутящий момент может составлять от нескольких десятков до более чем 1,000 N·m.
Поэтому поставщики должны предлагать достаточно широкий ассортимент редукторов разных типоразмеров и с разными номинальными крутящими моментами, чтобы удовлетворять требованиям различных станков.
Варианты волновых редукторов для станочного оборудования
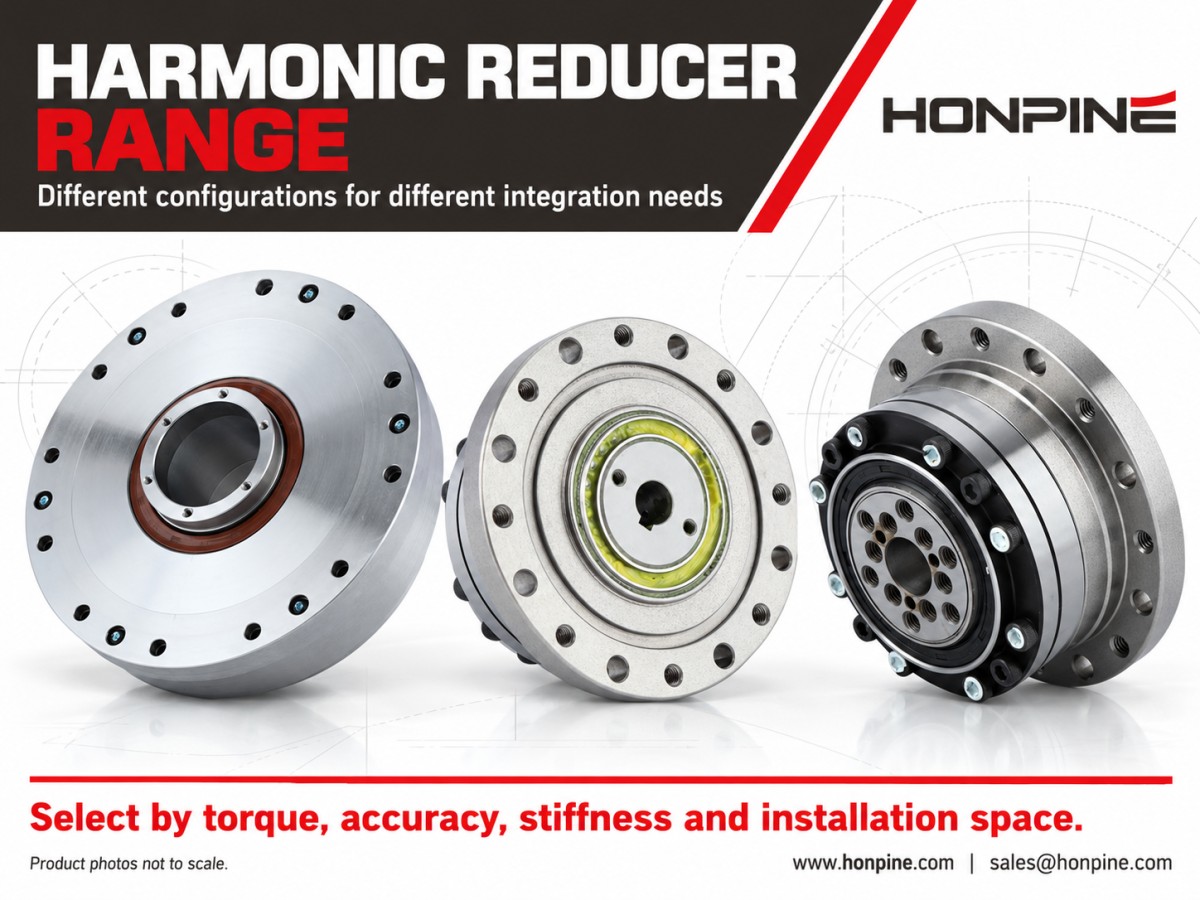
Для станочного оборудования требуются волновые редукторы широкого диапазона типоразмеров.
Поворотные столы четвёртой и пятой осей широко применяются в средних и крупных обрабатывающих центрах; для разных станков требуются редукторы разных типоразмеров и конфигураций.
Наружный диаметр волновых редукторов HONPINE составляет от 13 mm до 246 mm, поэтому они подходят для компактных высокоточных поворотных столов и узлов крупных обрабатывающих центров.
Почему волновые редукторы HONPINE подходят для сложных условий обработки?
Высокий крутящий момент и тяжёлые режимы резания
Для сложных условий резания в серии волновых редукторов HONPINE с высоким крутящим моментом предусмотрена значительно большая передаваемая нагрузка по крутящему моменту, чем у стандартных моделей.
В сочетании с высокожёсткими перекрёстно-роликовыми подшипниками эти редукторы подходят для приводов позиционирования при обработке прецизионных пресс-форм, компонентов оборудования для новой энергетики и медицинских изделий.
Компактные гравировально-фрезерные станки
Для небольших гравировально-фрезерных станков, включая стоматологические фрезерные станки, обычно требуются редукторы меньших типоразмеров.
Миниатюрные волновые редукторы HONPINE отличаются компактными размерами, высокой точностью и стабильной работой и применяются в этом специализированном сегменте.
Инструментальные магазины и механизмы наклона
Инструментальным магазинам и механизмам наклона также необходимо быстрое и точное управление положением.
В инструментальных магазинах волновые редукторы обеспечивают быструю и точную смену инструмента, повышая эффективность обработки и точность позиционирования инструмента.
В крупных портальных обрабатывающих центрах волновые редукторы чашечного типа обеспечивают стабильный выходной крутящий момент и высокую жёсткость приводов поворотных столов и механизмов наклона шпиндельной головки.
Гидроабразивная резка и деревообрабатывающее оборудование
К дополнительным областям применения волновых редукторов относятся гидроабразивные станки для резки камня и раскроя листовой стали, а также деревообрабатывающее гравировально-фрезерное оборудование.
В одном станке может использоваться несколько волновых редукторов, часто — в конфигурации с редуктором чашечного типа.
Во всех этих областях ценность компонента трансмиссии в конечном счёте определяется одним вопросом: может ли станок стабильно выпускать детали, соответствующие спецификациям?
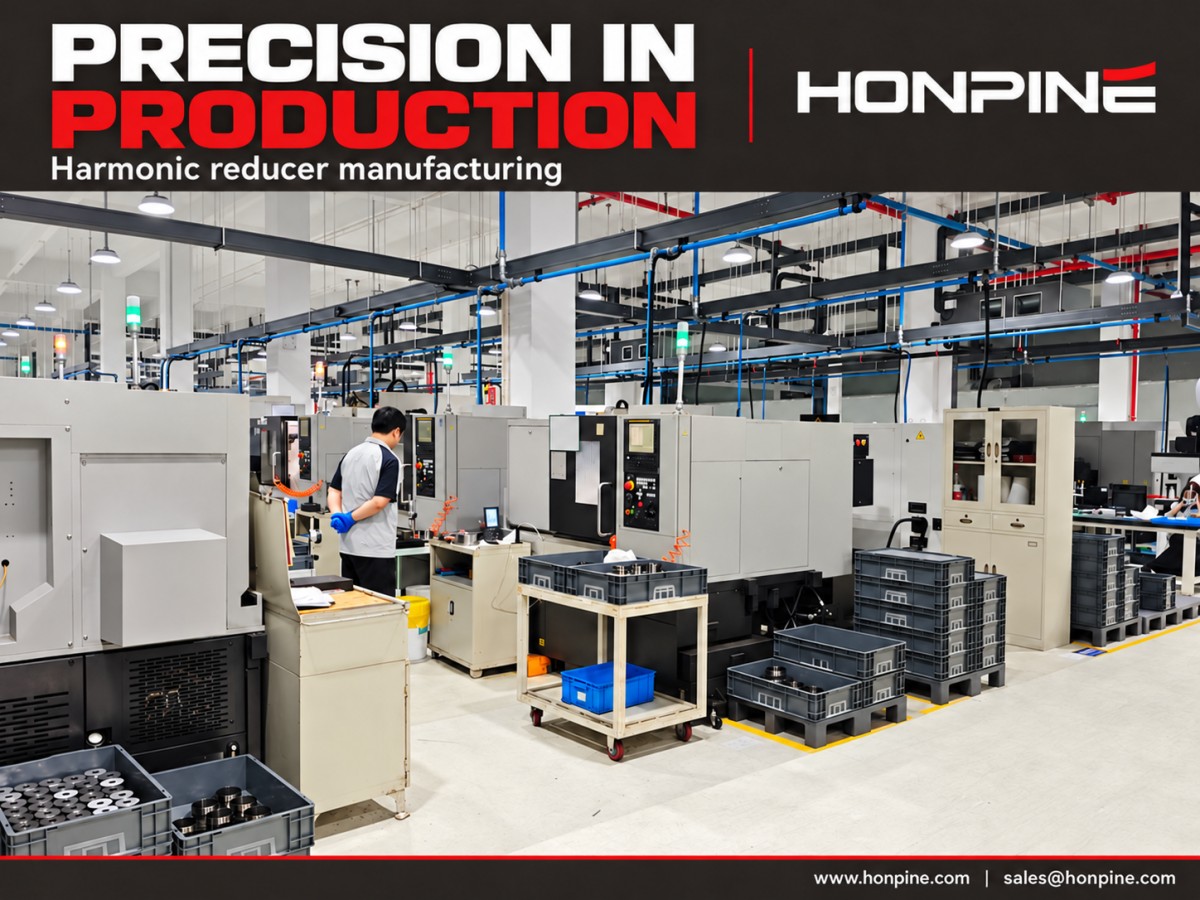
Как точность и срок службы обеспечивают стабильное качество обработки?
Станки рассчитаны на длительную эксплуатацию. Поэтому заказчики ожидают, что поворотные столы будут обеспечивать точное позиционирование как в новом состоянии, так и после продолжительной работы.
Волновые редукторы HONPINE обеспечивают точность позиционирования ±15 угловых секунд, а их расчётный срок службы составляет от 10,000 до 15,000 часов.
По сравнению с традиционными зубчатыми профилями с двойной круговой дугой технология зубчатого профиля δ от HONPINE обеспечивает:
- Увеличение нагрузочной способности на 15%–30%.
- Снижение повышения температуры на 8–10°C.
- Сокращение более чем на 30% площади контакта, подверженной усталостному выкрашиванию зубьев.
- Более 15,000 часов непрерывной работы в ходе испытаний.
Улучшенный контроль температуры особенно важен для станочного оборудования. Изменения температуры вызывают тепловую деформацию, которая может ухудшить точность обработки, даже если механическое позиционирование остаётся стабильным.
Низкий пусковой крутящий момент волновых передач также даёт преимущества при прецизионной обработке. При движении на малой скорости с тонкой подачей более плавное и управляемое перемещение помогает поддерживать стабильное качество поверхности.
Почему для поворотных столов станков выбирают волновые редукторы HONPINE?
Поворотные столы станков предъявляют высокие требования к компонентам трансмиссии. Погрешности позиционирования напрямую влияют на результат обработки, а длительная эксплуатация показывает, насколько хорошо трансмиссия сохраняет свои характеристики.
Пригодность продукции HONPINE для таких задач подтверждается широким диапазоном типоразмеров, серией редукторов с высоким крутящим моментом, совместимостью с высокожёсткими перекрёстно-роликовыми подшипниками и расчётным сроком службы от 10,000 до 15,000 часов.
Хотя эти характеристики разрабатывались не исключительно для станкостроения, они демонстрируют, как качественно спроектированные трансмиссионные изделия могут отвечать высоким требованиям в различных отраслях.
Подробнее
Узнайте больше о истории HONPINE и тенденциях в области точных передач.
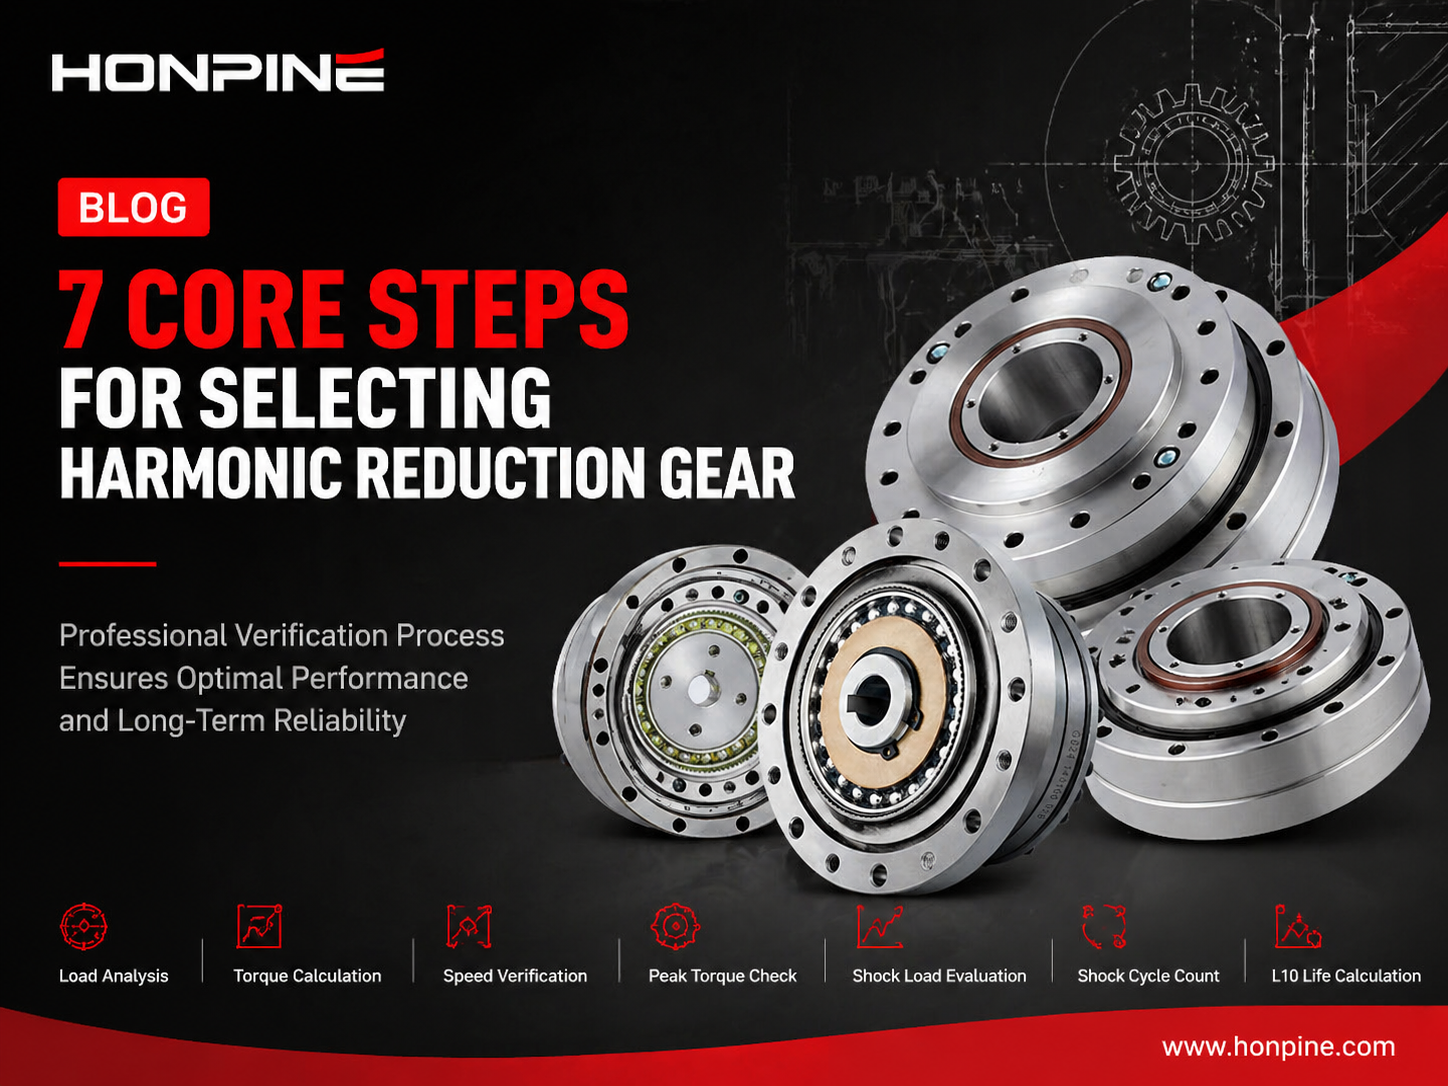
 Как выбрать волновой редуктор?В этой статье объясняется, как выбирать волновые редукторы в зависимости от конкретного оборудования, с учетом таких аспектов, как средний момент нагрузки, входная скорость, пиковый крутящий момент при пуске и остановке, сравнение ударного крутящего момента, допустимое количество циклов ударного крутящего момента и срок службы. В заключение упоминаются флагманские продукты Honpine — волновые редукторы.
 Как выбрать модули суставов робота для рук, торса, головы и ног в AGV и гуманоидных роботахПлатформы роботизированных AGV, подъемные ноги, складные ноги, торс, голова и двойные руки имеют разные функциональные требования. Поэтому следует соответственно выбирать различные типы модулей суставов с гармоническим редуктором и планетарных модулей суставов.
 Что такое двигатель DD? Как выбрать двигатель DD?Двигатель DD, полное название — Direct Drive motor, представляет собой двигатель, который напрямую приводит нагрузку без использования редукторных устройств, таких как шестерни, ремни или шарико-винтовые передачи. Принцип его работы основан на высоком крутящем моменте, что позволяет напрямую соединять его с движущимся оборудованием, тем самым устраняя необходимость в промежуточных соединительных элементах, таких как крепеж, редукторы и ремни.
 Что такое привод сочленения робота?Как выбрать лучший поворотный привод сочленения робота?В ключевых решениях для передачи в сочленениях роботов планетарные и гармонические поворотные приводы имеют свои преимущества. Выбор подходящего типа в зависимости от требований применения имеет решающее значение для достижения оптимального баланса между производительностью и стоимостью.
 Новый завод HONPINE: Строим будущее приводов для суставов роботов и ловких рукHONPINE планирует открыть новый завод в Юйхане, Ханчжоу, Китай, специализирующийся на разработке, производстве и продаже приводов для суставов роботов, ловких рук и другого высокотехнологичного оборудования для робототехники, а также предлагая комплексные решения.
 Двигатели DD против гармонических роторных приводовВ данной статье представлено подробное сравнение двигателей с прямым приводом (DD) и гармонических роторных приводов, в котором рассматриваются принципы их работы, преимущества и недостатки, а также типичные области применения.
 Почему гармонические приводные системы идеально подходят для применения в системах наведения ракет и прецизионного управления?Гармонические приводные системы и системы гармонических приводов идеально подходят для таких применений, как вращение башни, управление стабилизаторами ракет и стабилизированные системы подвеса датчиков.
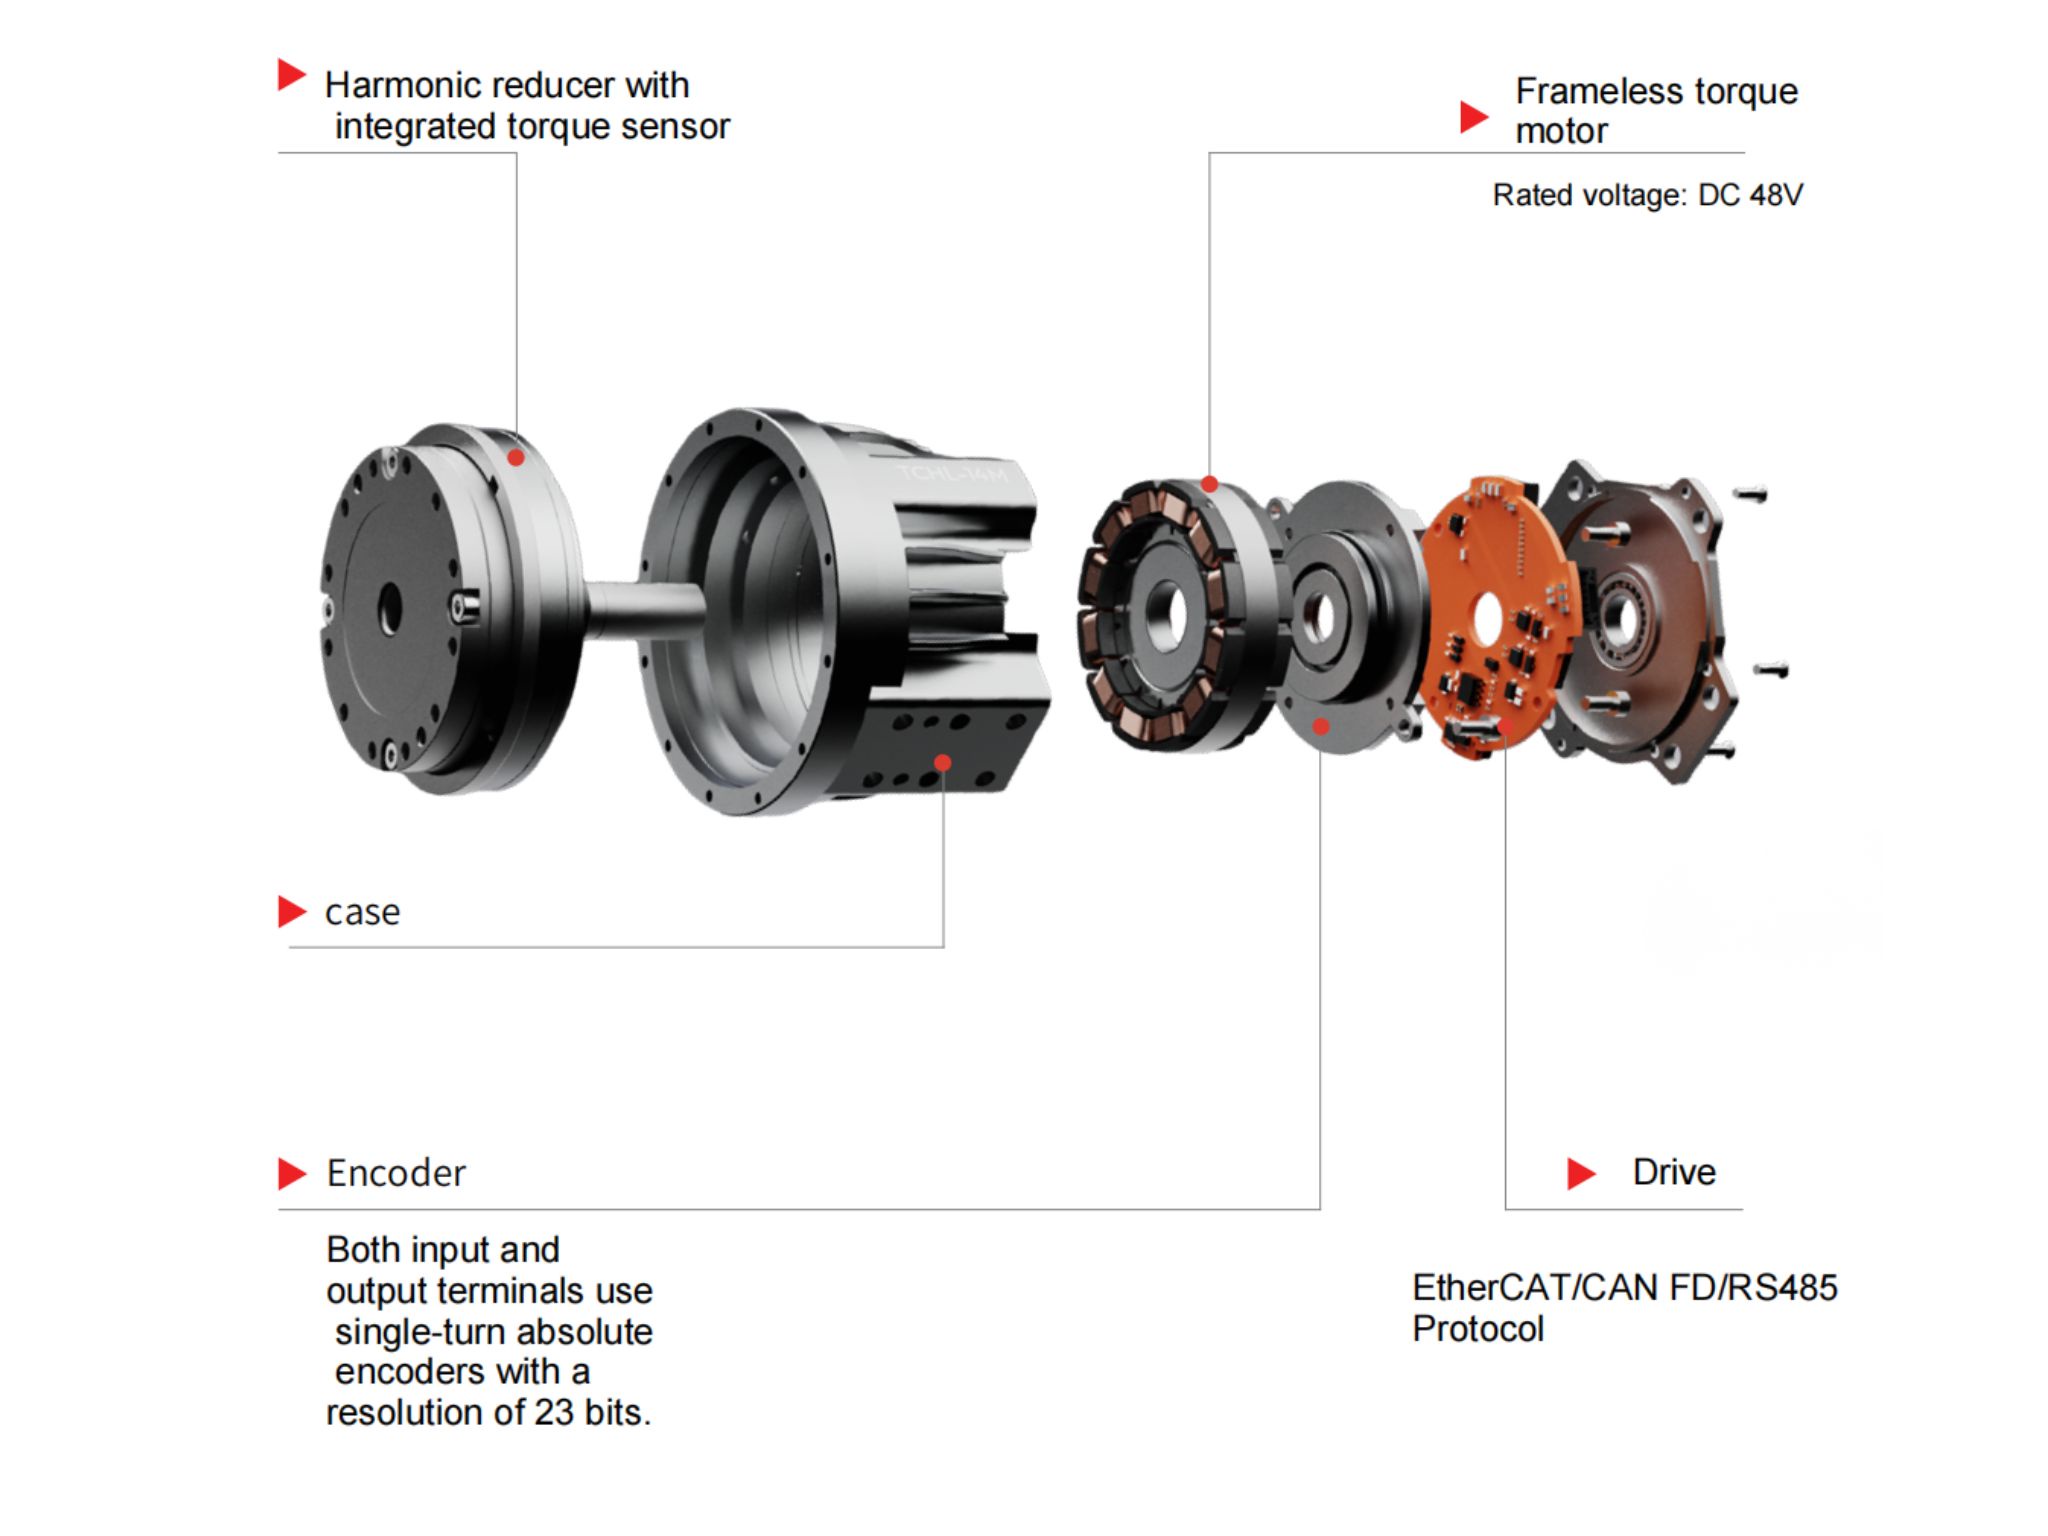
Это связано в первую очередь с их уникальными преимуществами в точности, компактных размерах, быстром отклике и надежности, что делает их идеальными для высокоточных электромеханических систем. OMG Ультракомпактный модуль гармонического привода со встроенным датчиком крутящего моментаHONPINE TCHL series модуль гармонического привода — это революционный продукт, обеспечивающий прорывные улучшения в таких аспектах, как облегченная конструкция, уровень интеграции и удобство подключения. В этой статье мы проанализируем его революционные усовершенствования.
 Гармонический мотор с шарниром VS планетарный мотор с шарниромКогда коллаборативные роботы точно собирают чипы, AGV плавно перемещаются по полкам или хирургические роботы выполняют операции на миллиметровом уровне, мало кто замечает, что в совместном двигателе есть "силовое сердце", определяющее его производительность, - редуктор. Среди них гармоничные и планетарные редукторы являются двумя основными техническими решениями, и их различия напрямую влияют на точность, срок службы и сценарии применения шарнирных двигателей.
 Как выбрать волновой и RV-редукторы для каждой оси шестикоординатного робота?Что определяет, нужен ли шарниру шестикоординатного робота волновой или RV-редуктор? Выбор зависит от крутящего момента, инерции, ударных нагрузок, нагрузок на подшипники и монтажного пространства. В этом руководстве объясняется, как оценить волновые и RV-редукторы для основания, плеча, локтя и запястья, а также проверить жесткость, люфт и срок службы. Подбирайте конфигурацию редуктора с учетом требований каждой оси.
 Как рассчитать крутящий момент гармонического поворотного привода во флип-механизме?Какой крутящий момент нужен гармоническому поворотному приводу, чтобы повернуть груз массой 10 kg на 180 градусов? Ответ зависит не только от массы. На выбор привода влияют смещение центра тяжести, момент инерции нагрузки, ускорение и частота работы. В этом руководстве Теодор Ли, технический директор HONPINE, объясняет процесс расчёта на примере поворота вокруг горизонтальной оси и описывает проверки пикового крутящего момента, непрерывного режима работы, выходной скорости и нагрузки на подшипники.
 Почему гармонические редукторы подходят для поворотных столов станков с ЧПУ?Почему для поворотных столов с ЧПУ выбирают гармонические редукторы? Точное индексирование зависит не только от двигателя: люфт, крутильная жесткость и допустимый крутящий момент влияют на то, насколько надежно поворотный стол удерживает свое положение во время обработки. В этом руководстве рассматриваются основные требования к передаче для поворотных столов четвертой и пятой осей, распространенные области применения в станках, а также конфигурации гармонических редукторов HONPINE для различных условий монтажа и нагрузок.
Двойной щелчок
Мы предлагаем гармоничные редукторы, планетарные редукторы, моторы для роботизированных суставов, поворотные приводы для роботов, RV-редукторы, конечные эффекторы для роботов, ловкие роботизированные руки
 Как выбрать волновой редуктор?В этой статье объясняется, как выбирать волновые редукторы в зависимости от конкретного оборудования, с учетом таких аспектов, как средний момент нагрузки, входная скорость, пиковый крутящий момент при пуске и остановке, сравнение ударного крутящего момента, допустимое количество циклов ударного крутящего момента и срок службы. В заключение упоминаются флагманские продукты Honpine — волновые редукторы.
 Как выбрать модули суставов робота для рук, торса, головы и ног в AGV и гуманоидных роботахПлатформы роботизированных AGV, подъемные ноги, складные ноги, торс, голова и двойные руки имеют разные функциональные требования. Поэтому следует соответственно выбирать различные типы модулей суставов с гармоническим редуктором и планетарных модулей суставов.
 Что такое двигатель DD? Как выбрать двигатель DD?Двигатель DD, полное название — Direct Drive motor, представляет собой двигатель, который напрямую приводит нагрузку без использования редукторных устройств, таких как шестерни, ремни или шарико-винтовые передачи. Принцип его работы основан на высоком крутящем моменте, что позволяет напрямую соединять его с движущимся оборудованием, тем самым устраняя необходимость в промежуточных соединительных элементах, таких как крепеж, редукторы и ремни.
 Что такое привод сочленения робота?Как выбрать лучший поворотный привод сочленения робота?В ключевых решениях для передачи в сочленениях роботов планетарные и гармонические поворотные приводы имеют свои преимущества. Выбор подходящего типа в зависимости от требований применения имеет решающее значение для достижения оптимального баланса между производительностью и стоимостью.
 Двигатели DD против гармонических роторных приводовВ данной статье представлено подробное сравнение двигателей с прямым приводом (DD) и гармонических роторных приводов, в котором рассматриваются принципы их работы, преимущества и недостатки, а также типичные области применения.
 OMG Ультракомпактный модуль гармонического привода со встроенным датчиком крутящего моментаHONPINE TCHL series модуль гармонического привода — это революционный продукт, обеспечивающий прорывные улучшения в таких аспектах, как облегченная конструкция, уровень интеграции и удобство подключения. В этой статье мы проанализируем его революционные усовершенствования.
 Гармонический мотор с шарниром VS планетарный мотор с шарниромКогда коллаборативные роботы точно собирают чипы, AGV плавно перемещаются по полкам или хирургические роботы выполняют операции на миллиметровом уровне, мало кто замечает, что в совместном двигателе есть "силовое сердце", определяющее его производительность, - редуктор. Среди них гармоничные и планетарные редукторы являются двумя основными техническими решениями, и их различия напрямую влияют на точность, срок службы и сценарии применения шарнирных двигателей.
 Как выбрать волновой и RV-редукторы для каждой оси шестикоординатного робота?Что определяет, нужен ли шарниру шестикоординатного робота волновой или RV-редуктор? Выбор зависит от крутящего момента, инерции, ударных нагрузок, нагрузок на подшипники и монтажного пространства. В этом руководстве объясняется, как оценить волновые и RV-редукторы для основания, плеча, локтя и запястья, а также проверить жесткость, люфт и срок службы. Подбирайте конфигурацию редуктора с учетом требований каждой оси.
 Как рассчитать крутящий момент гармонического поворотного привода во флип-механизме?Какой крутящий момент нужен гармоническому поворотному приводу, чтобы повернуть груз массой 10 kg на 180 градусов? Ответ зависит не только от массы. На выбор привода влияют смещение центра тяжести, момент инерции нагрузки, ускорение и частота работы. В этом руководстве Теодор Ли, технический директор HONPINE, объясняет процесс расчёта на примере поворота вокруг горизонтальной оси и описывает проверки пикового крутящего момента, непрерывного режима работы, выходной скорости и нагрузки на подшипники.
 Почему гармонические редукторы подходят для поворотных столов станков с ЧПУ?Почему для поворотных столов с ЧПУ выбирают гармонические редукторы? Точное индексирование зависит не только от двигателя: люфт, крутильная жесткость и допустимый крутящий момент влияют на то, насколько надежно поворотный стол удерживает свое положение во время обработки. В этом руководстве рассматриваются основные требования к передаче для поворотных столов четвертой и пятой осей, распространенные области применения в станках, а также конфигурации гармонических редукторов HONPINE для различных условий монтажа и нагрузок.
 В чём разница между роботизированными суставными модулями с одним и двумя энкодерами?Нужен ли вашему роботу суставной модуль с двумя энкодерами или достаточно одного? Ответ зависит от требований к позиционированию, поведения трансмиссии, стратегии управления усилием и бюджета. В этом руководстве сравниваются обратная связь со стороны двигателя и выхода, объясняется, в каких случаях два энкодера могут улучшить управление, а также рассматриваются их стоимость и ограничения. Узнайте, когда одного энкодера достаточно, а когда стоит рассмотреть дополнительную обратную связь по выходу.
 RV-редуктор или волновой редуктор: как выбрать подходящий редуктор для робота?RV-редуктор или волновой редуктор: какой редуктор подходит для шарнира вашего робота? Ответ зависит от крутящего момента, жесткости, точности, монтажного пространства и условий эксплуатации. В этом руководстве сравниваются принципы их работы и пять ключевых эксплуатационных характеристик, а затем объясняется, как оценить нагрузки на шарнир, срок службы редуктора, температуру и смазку. Независимо от того, разрабатываете ли вы основание, плечо, локоть или запястье робота, используйте эти рекомендации, чтобы подобрать редуктор в соответствии с требованиями каждого шарнира.