








Люфт гармонического привода в угловых минутах: что на самом деле означает эта спецификация
В каждомтехническом паспорте волнового редукторав первую очередь указывается люфт в угловых минутах. Обычно это первое значение, которое сравнивает инженер, и при проектировании шарнирного модуля его чаще всего истолковывают неверно. Указание «мертвая зона ≤ 1 угловой минуты» не означает, что шарнир абсолютно жесткий, и не означает, что погрешность позиционирования равна 1 угловой минуте. В этой статье объясняется, что именно измеряет характеристикалюфта волнового редуктора, почемуволновые редукторывообще достигают значений меньше угловой минуты, как перевести угловые минуты в фактическую точность и как выбрать целевое значение люфта для конкретного применения.
Что именно измеряет люфт волнового редуктора?
Значение, указанное в техническом паспорте волнового редуктора как «мертвая зона» или «люфт», измеряется в строго определенных условиях:
Входной вал заблокирован (не приводится в движение).
К выходному валу прикладывают нагрузку ±2% от номинального крутящего момента, а затем меняют ее направление.
Мертвая зона — это разница углов поворота выходного вала между двумя точками перехода через нулевой крутящий момент.
Это мертвая зона, измеренная вблизи нулевого крутящего момента, а не характеристика жесткости и не бюджет погрешности позиционирования. Одна угловая минута равна 1/60 градуса, или 0.291 мрад. Значения в технических паспортах являются максимальными, а не типовыми; у редуктора в сборе (с выходным подшипником и фланцем) результат измерения обычно немного выше, чем у компонентного комплекта. При сравнении поставщиков сначала уточните условия измерения: ±2% или ±5% от номинального крутящего момента, а также класс серии.
Три показателя, которые инженеры часто путают
Главная ловушка: мертвую зону измеряют вблизи нулевого крутящего момента, тогда как полная ширина петли гистерезиса — показатель, который испытывает шарнир при реальных изменениях направления нагрузки, — обычно в два-три раза больше. Если смотреть только на значение люфта в угловых минутах и считать, что механизм жесткий, это наиболее распространенная ошибка при выборе шарнира.
Почему у волновых редукторов люфт меньше угловой минуты?
Малые значения в угловых минутах обеспечиваются двумя конструктивными особенностями:
Большое число одновременно зацепленных зубьев. Вволновом редуктореодновременно зацеплено около 30% зубьев гибкого и жесткого колес, тогда как в обычной планетарной ступени — всего два или три зуба. Погрешности изготовления усредняются по десяткам зубьев в зацеплении, а не сосредоточиваются на одной паре.
Предварительно нагруженная гибкая передача. Волновой генератор упруго деформирует гибкое колесо, обеспечивая его зацепление с постоянным предварительным натягом. В отличие от планетарных конструкций, где зазор устраняют с помощью плавающей солнечной шестерни или разрезных шестерен, здесь не требуется конструктивно предусмотренная регулировка зазора.
Обратная сторона этого упругого предварительного натяга — мягкий участок с низкой жесткостью (сегмент K1), который возникает сразу после выбора мертвой зоны. Поэтому уволнового редуктора может быть отличное значение мертвой зоны, но широкая петля гистерезиса при полной нагрузке. Люфт и крутильную жесткость нужно оценивать вместе: одно лишь значение в угловых минутах занижает фактическую погрешность при реверсировании нагрузки.
Как перевести угловые минуты в миллиметры с практическим смыслом
Люфт имеет значение лишь тогда, когда он превращается в линейную погрешность в центре инструмента. При длине плеча L и люфте θ (в радианах) погрешность равна e = L × θ:
На уровне системы важны еще два пересчета:
При пересчете на сторону двигателя 1 угловая минута на выходе соответствует i × 1 угловой минуте на входе; для редуктора с передаточным отношением 100:1 это 1.67° на двигателе. Энкодер на стороне двигателя вообще не обнаруживает мертвую зону; это может сделать только выходной (двухэнкодерный) контур.
Обратный расчет от допуска: чтобы обеспечить точность ±0.05 мм при вылете 0.5 м, допустимый люфт составляет около 0.34 угловой минуты — это уже предел возможностей волновых редукторов прецизионного класса. На этом этапе компенсация люфта с помощью выходного энкодера обязательна: один редуктор не обеспечит соблюдение допуска.H2: Где мертвая зона действительно мешает: симптомы со стороны системы управления
Рывки при реверсе и предельные циклы
Интегратор контура положения накапливает сигнал, пока механизм находится в мертвой зоне, а после ее выбора возникает перерегулирование. Это проявляется как колебания или предельные циклы при возвратно-поступательном движении на малой скорости — именно такой режим характерен для сканирующих, дозирующих и инспекционных осей.
Слепые зоны при управлении усилием
В пределах мертвой зоны крутящий момент двигателя не передается на выход. Поэтому шарниры с управлением усилием и системы обнаружения столкновений наследуют «слепую зону» по крутящему моменту, ширина которой определяется мертвой зоной и трением; она ограничивает полосу пропускания системы управления усилием.
Ловушка компенсации с двумя энкодерами
Выходной энкодер позволяет измерять и компенсировать мертвую зону, но контур коррекции добавляет фазовое запаздывание и гармонические ошибки. Ему необходимы ограниченная полоса пропускания и режекторная фильтрация; простое увеличение коэффициента усиления внешнего контура дестабилизирует шарнир.
Трение покоя и люфт
При каждом реверсе трение покоя и мертвая зона вместе вызывают прерывистое скольжение, компенсировать которое сложнее, чем каждый из этих факторов по отдельности. Это частая причина, по которой шарнир «проходит проверку по спецификации люфта» на стенде, но колеблется в рабочей ячейке.H2: Выбор целевого значения люфта с учетом применения
Практическое правило: задавайте требования к люфту после составления бюджета точности. Переведите допуск конечного рабочего органа в допустимое значение люфта шарнира в угловых минутах, предусмотрите запас на гистерезис (2–3×), температурное расширение и износ, а затем выберите класс.
Три причины увеличения люфта в процессе эксплуатации
Проскакивание зубьев при перегрузке: превышение предельного пикового крутящего момента может привести к перескакиванию зубьев гибкого колеса через зубья жесткого колеса. Мертвая зона увеличивается необратимо и навсегда. Выбирайте редуктор с запасом относительно пикового, а не только номинального крутящего момента.
Температура и износ: мертвая зона увеличивается с наработкой и нагревом; к концу срока службы она может на 30–100% превышать значение при поставке. Для прецизионных применений следует закладывать значения на конец срока службы.
Эксцентриситет при сборке: неплоскостность монтажной поверхности или несоосность корпуса приводят к неодинаковому люфту в разных положениях поворота. В результате при локальном измерении может быть 3 угловые минуты, хотя в одной точке на стенде измерено 1. Проверяйте люфт в нескольких положениях выходного вала.H2: Как HONPINE указывает люфт
Волновые редукторы HONPINEпоставляются в виде компонентных комплектов и редукторов в сборе; доступны стандартная и мини-серии. В текущем каталоге для мини-серии волновых редукторов (чашечный тип CSF,тип «цилиндр с фланцем» SHD) для всех типоразмеров и передаточных отношений указан люфт 20 угловых секунд — около 0.33 угловой минуты. Номинальный крутящий момент составляет от 0.06 N·m (CSF-2.5) до 5 N·m (CSF-11), поэтому вся серия уверенно укладывается в диапазон ≤ 0.5 угловой минуты, требуемый для прецизионных позиционирующих шарниров. Значения для стандартной серии, классы и условия измерения для редукторов в сборе и компонентных комплектов следует уточнять по актуальному техническому паспорту для конкретного типоразмера — [To be confirmed with HONPINE].
При отправке запроса укажите три параметра: требуемые условия измерения (±2% или ±5%), ожидаемый класс и то, указывается ли мертвая зона при поставке или на конец срока службы. Поставщик, который четко ответит на все три вопроса, — это поставщик, на чье значение в угловых минутах можно опираться при проектировании.
Контрольный список перед покупкой: люфт
1. Уточните условия измерения: вход заблокирован, ±2% или ±5% номинального крутящего момента, точки перехода через нулевой крутящий момент.
2. Уточните, приведено максимальное или типовое значение, а также относится ли оно к редуктору в сборе или компонентному комплекту.
3. Запросите петлю гистерезиса (или данные по жесткости K1/K2), а не только значение мертвой зоны.
4. Переведите допуск конечного рабочего органа в бюджет люфта в угловых минутах и проверьте запас после учета гистерезиса.
5. Предусмотрите выходной энкодер: энкодеры на стороне двигателя не обнаруживают мертвую зону.
6. После установки проверьте люфт в нескольких положениях выходного вала.
7. Выбирайте редуктор с запасом относительно пикового крутящего момента, чтобы избежать проскакивания зубьев.
8. Согласуйте допустимое значение люфта на конец срока службы и включите его в спецификацию.
Часто задаваемые вопросы
Хорош ли люфт 1 угловая минута для волнового редуктора?
Да. Мертвая зона 1 угловая минута (0.291 мрад) — обычное каталожное значение для прецизионного волнового редуктора; при вылете 0.5 м ей соответствует мертвая зона 0.145 мм. Устройства прецизионного класса достигают 0.5 угловой минуты и ниже. Важно учитывать собственный бюджет люфта в угловых минутах, рассчитанный исходя из допуска конечного рабочего органа.
Люфт волнового редуктора — это то же самое, что гистерезис?
Нет. Люфт (мертвую зону) измеряют вблизи нулевого крутящего момента при заблокированном входе; гистерезис — это ширина полной петли зависимости крутящего момента от угла при нагрузке ±номинальный крутящий момент, обычно в 2–3 раза больше. Оба показателя необходимо включать в спецификацию шарнира, но это разные величины.
Как перевести угловые минуты в миллиметры?
Умножьте длину плеча на люфт в радианах: 1 угловая минута = 0.0002909 rad, поэтому при длине 0.5 м мертвая зона равна 0.5 × 0.0002909 ≈ 0.145 мм.
Почему шарнир колеблется, хотя люфт соответствует спецификации?
Наиболее вероятные причины — гистерезис (больше значения мертвой зоны), взаимодействие трения покоя с мертвой зоной и чрезмерно агрессивная компенсация в контуре с двумя энкодерами, добавляющая фазовое запаздывание. Прежде чем перенастраивать коэффициенты усиления, проанализируйте петлю зависимости крутящего момента от угла.
Заключение: указанное втехническом паспорте волнового редукторазначение люфта в угловых минутах отражает конструктивное преимущество — результат зацепления 30% зубьев под упругим предварительным натягом. Однако это лишь один из трех показателей наряду с крутильной жесткостью и полосой пропускания энкодера. Рассматривайте это значение как измерение мертвой зоны вблизи нулевого крутящего момента, переведите его в миллиметры для фактической длины плеча и соответствующим образом спроектируйте контур управления.
Подробнее
Узнайте больше о истории HONPINE и тенденциях в области точных передач.
 Как выбрать волновой редуктор?В этой статье объясняется, как выбирать волновые редукторы в зависимости от конкретного оборудования, с учетом таких аспектов, как средний момент нагрузки, входная скорость, пиковый крутящий момент при пуске и остановке, сравнение ударного крутящего момента, допустимое количество циклов ударного крутящего момента и срок службы. В заключение упоминаются флагманские продукты Honpine — волновые редукторы.
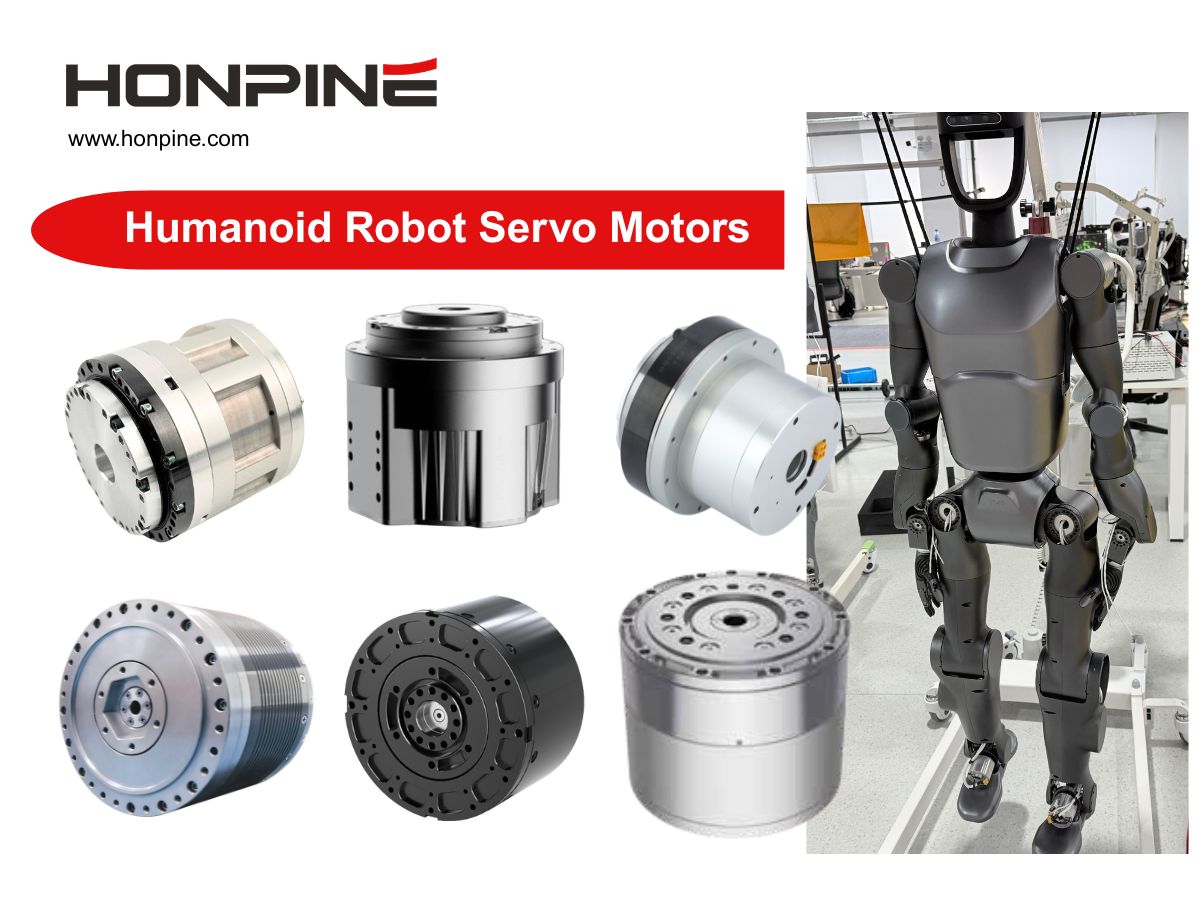
 Как выбрать модули суставов робота для рук, торса, головы и ног в AGV и гуманоидных роботахПлатформы роботизированных AGV, подъемные ноги, складные ноги, торс, голова и двойные руки имеют разные функциональные требования. Поэтому следует соответственно выбирать различные типы модулей суставов с гармоническим редуктором и планетарных модулей суставов.
 Что такое двигатель DD? Как выбрать двигатель DD?Двигатель DD, полное название — Direct Drive motor, представляет собой двигатель, который напрямую приводит нагрузку без использования редукторных устройств, таких как шестерни, ремни или шарико-винтовые передачи. Принцип его работы основан на высоком крутящем моменте, что позволяет напрямую соединять его с движущимся оборудованием, тем самым устраняя необходимость в промежуточных соединительных элементах, таких как крепеж, редукторы и ремни.
 Что такое привод сочленения робота?Как выбрать лучший поворотный привод сочленения робота?В ключевых решениях для передачи в сочленениях роботов планетарные и гармонические поворотные приводы имеют свои преимущества. Выбор подходящего типа в зависимости от требований применения имеет решающее значение для достижения оптимального баланса между производительностью и стоимостью.
 Новый завод HONPINE: Строим будущее приводов для суставов роботов и ловких рукHONPINE планирует открыть новый завод в Юйхане, Ханчжоу, Китай, специализирующийся на разработке, производстве и продаже приводов для суставов роботов, ловких рук и другого высокотехнологичного оборудования для робототехники, а также предлагая комплексные решения.
 Двигатели DD против гармонических роторных приводовВ данной статье представлено подробное сравнение двигателей с прямым приводом (DD) и гармонических роторных приводов, в котором рассматриваются принципы их работы, преимущества и недостатки, а также типичные области применения.
 Почему гармонические приводные системы идеально подходят для применения в системах наведения ракет и прецизионного управления?Гармонические приводные системы и системы гармонических приводов идеально подходят для таких применений, как вращение башни, управление стабилизаторами ракет и стабилизированные системы подвеса датчиков.
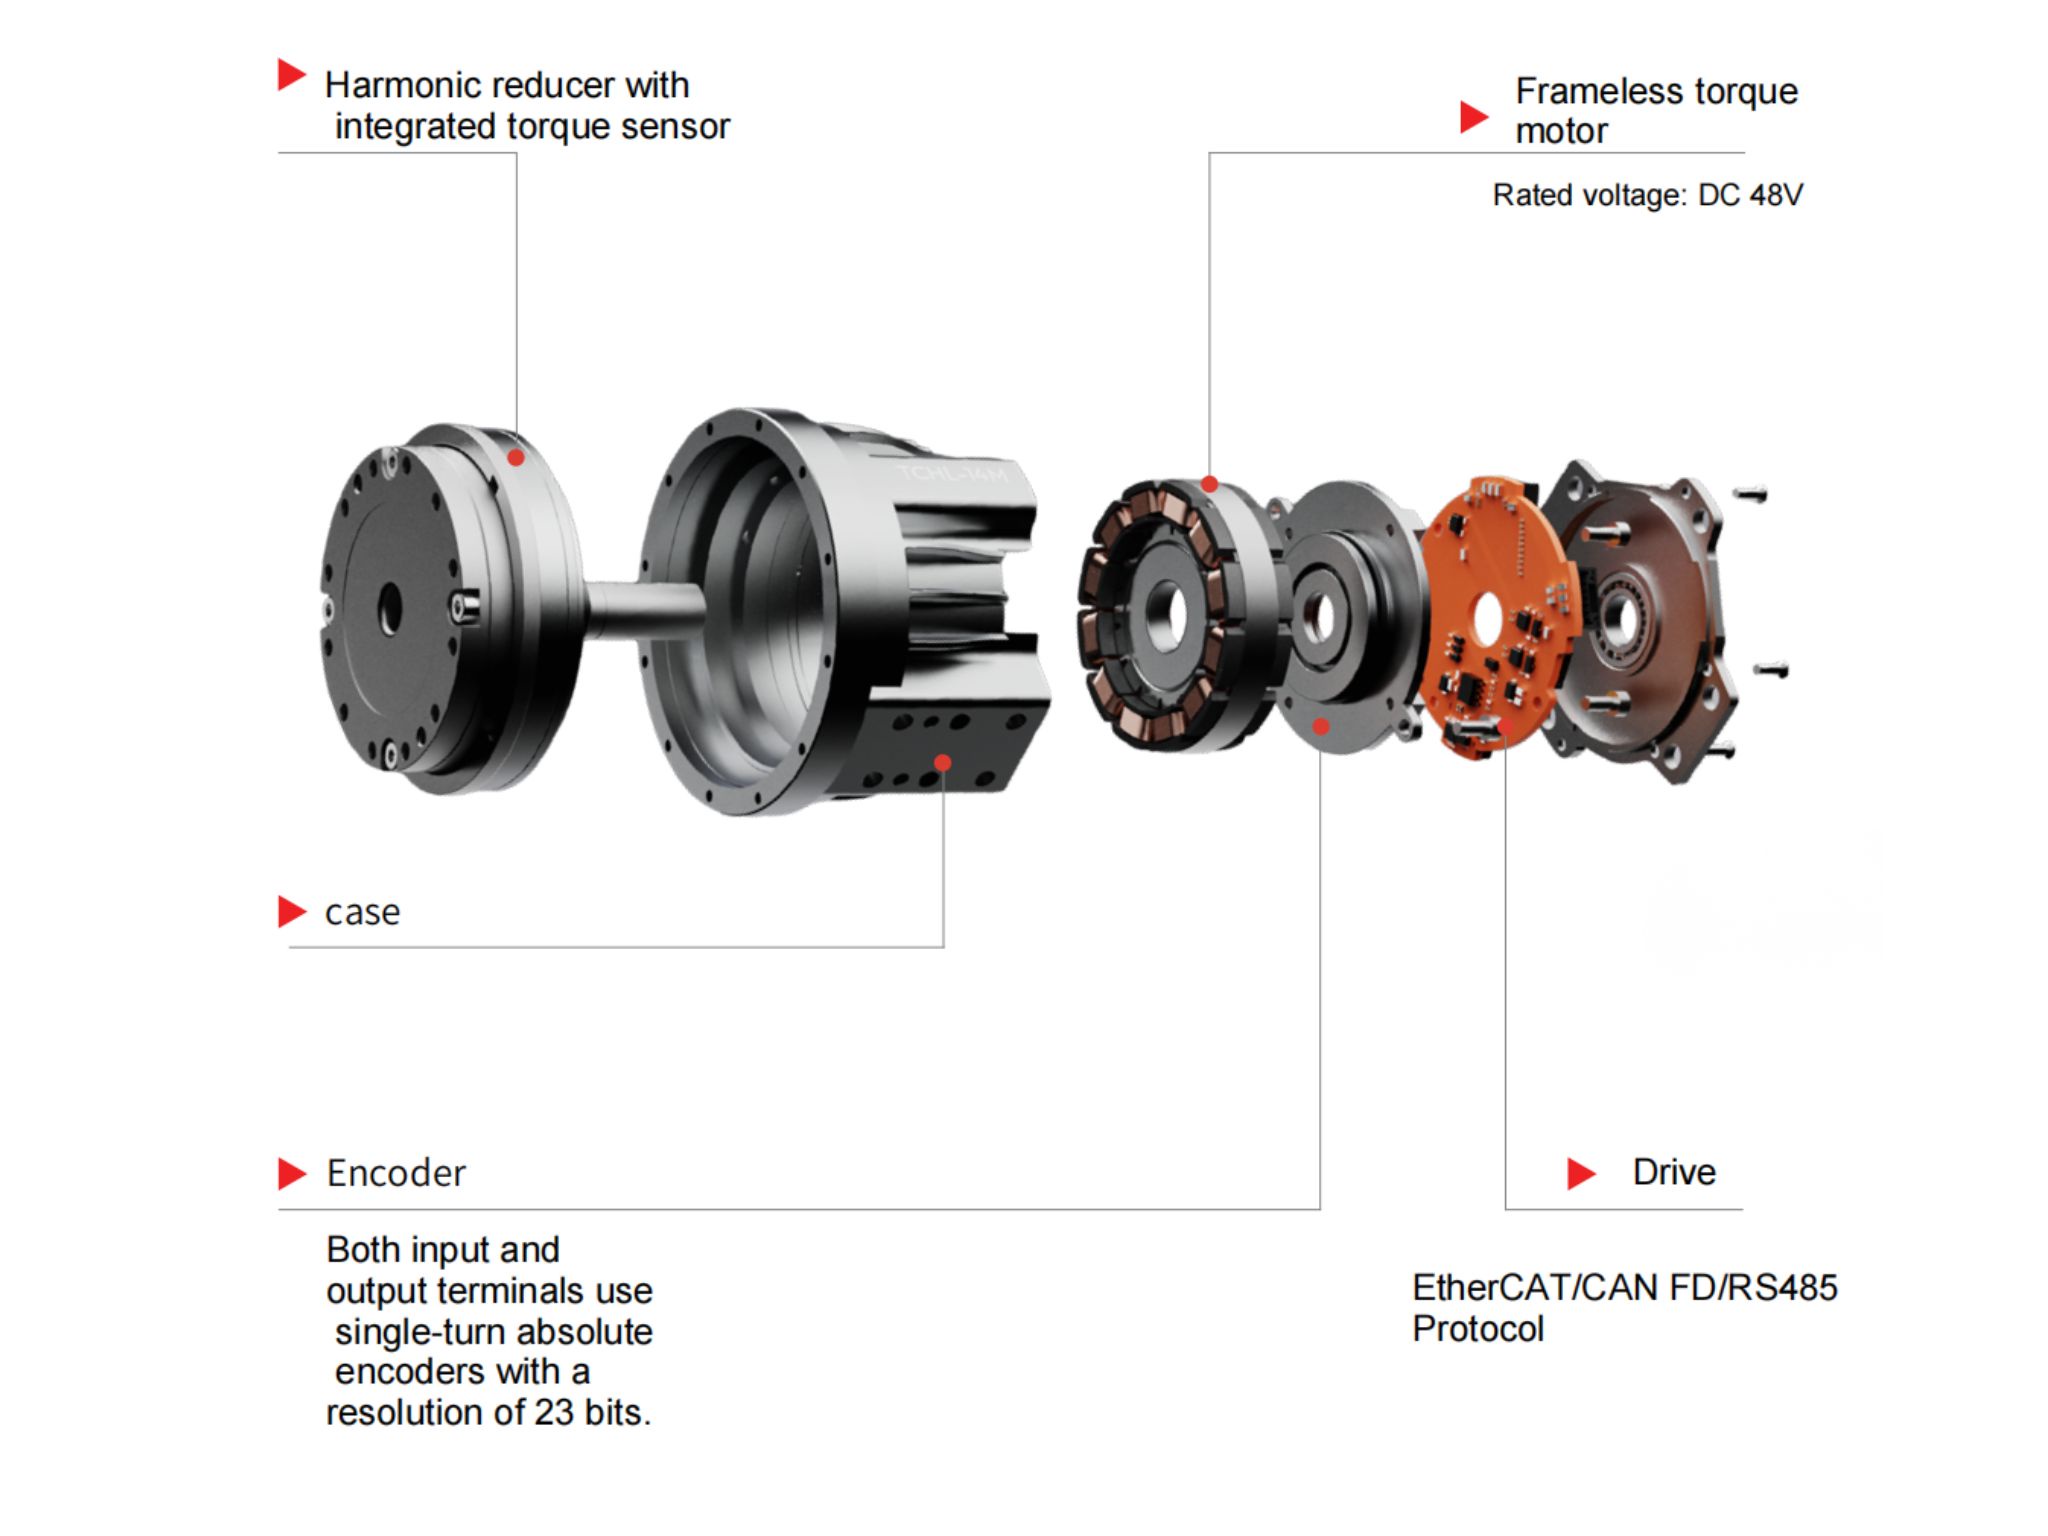
Это связано в первую очередь с их уникальными преимуществами в точности, компактных размерах, быстром отклике и надежности, что делает их идеальными для высокоточных электромеханических систем. OMG Ультракомпактный модуль гармонического привода со встроенным датчиком крутящего моментаHONPINE TCHL series модуль гармонического привода — это революционный продукт, обеспечивающий прорывные улучшения в таких аспектах, как облегченная конструкция, уровень интеграции и удобство подключения. В этой статье мы проанализируем его революционные усовершенствования.
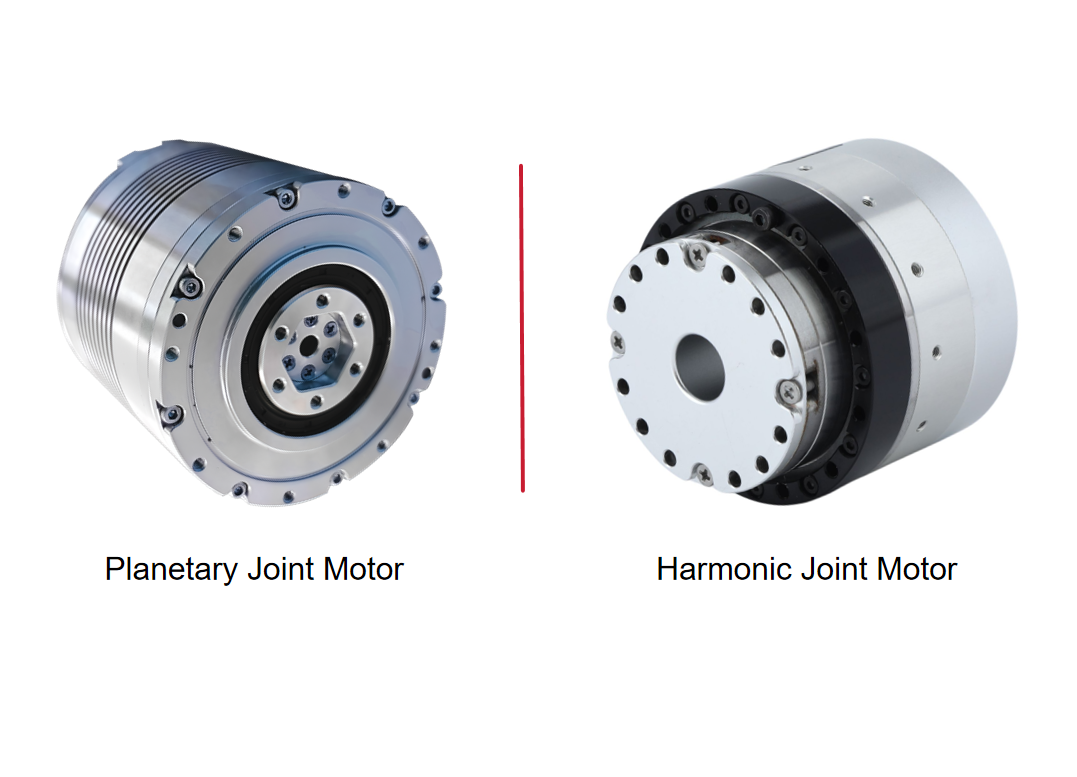
 Гармонический мотор с шарниром VS планетарный мотор с шарниромКогда коллаборативные роботы точно собирают чипы, AGV плавно перемещаются по полкам или хирургические роботы выполняют операции на миллиметровом уровне, мало кто замечает, что в совместном двигателе есть "силовое сердце", определяющее его производительность, - редуктор. Среди них гармоничные и планетарные редукторы являются двумя основными техническими решениями, и их различия напрямую влияют на точность, срок службы и сценарии применения шарнирных двигателей.
 Люфт гармонического привода в угловых минутах: что на самом деле означает эта спецификацияПри выборе подходящего гармонического привода сочленения с контролем усилия важно учитывать не только крутящий момент и габариты. На интеграцию системы и характеристики управления могут влиять характеристики датчика крутящего момента, обратная связь от энкодеров, протоколы связи, функциональная безопасность и размер полого вала. В этом руководстве технический директор HONPINE сравнивает серии гармонических приводов сочленения TCHL и HAG, объясняет их основные различия и предлагает практические критерии выбора для человекоподобных роботов, коллаборативных манипуляторов, точной сборки, полировки и других приложений с контролем усилия.
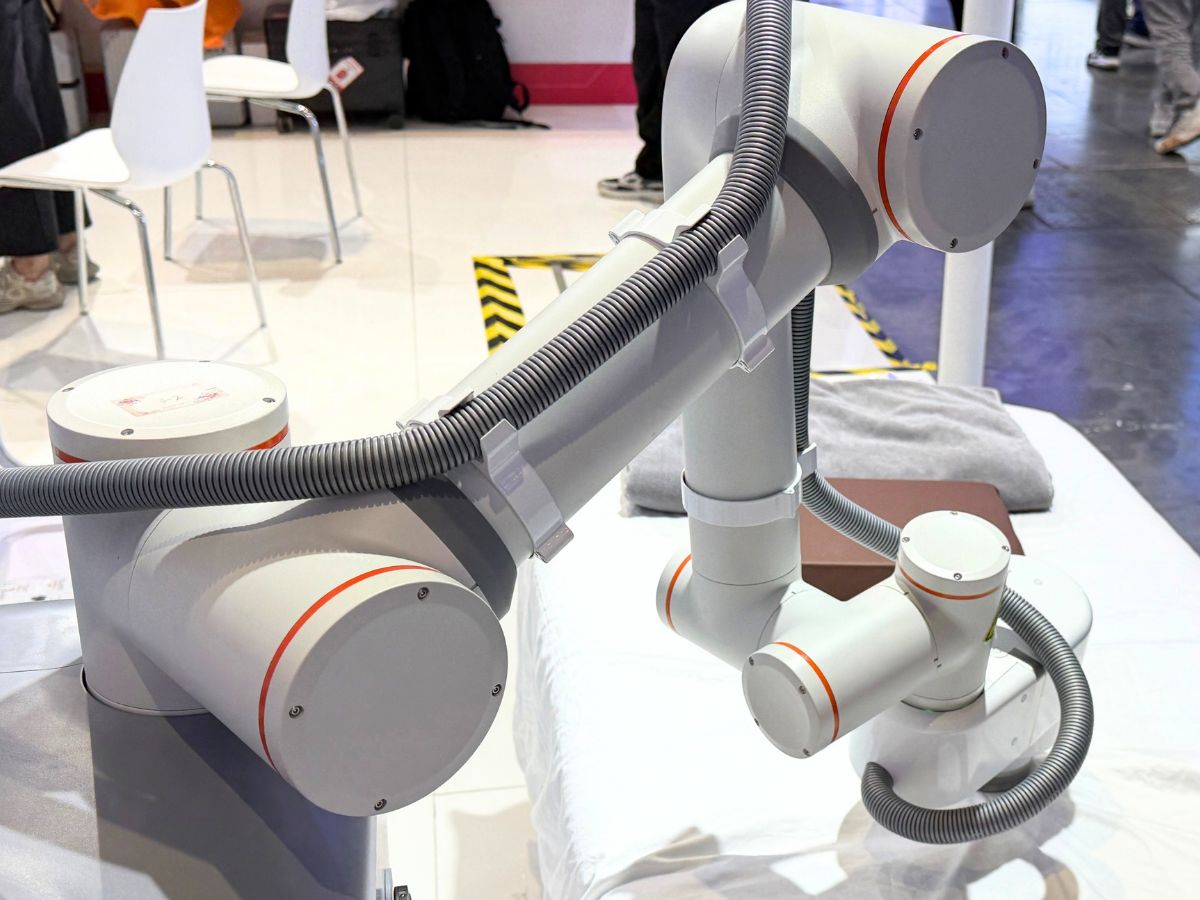
 Почему роботам для прикроватной физиотерапии нужны суставные модули с силовым управлением?Робот для физиотерапии продаёт не манипулятор, а силу, воздействующую на тело человека. Предписание задают давление, ритм и глубина воздействия, а управление положением не может их обеспечить: мягкие ткани податливы, и их свойства меняются со временем, поэтому одна и та же команда положения создаёт контактные усилия, которые могут различаться в несколько раз при воздействии на мышцы и кости. Суставные модули с волновой передачей и силовым управлением превращают контактное усилие в регулируемую по замкнутому контуру переменную — это единственный способ обеспечить повторяемость дозировки, безопасность контакта с человеком и возможность обучать технике терапевта. Отталкиваясь от одной фотографии прикроватного робота для физиотерапии, в этой статье мы анализируем конфигурацию, излагаем пять причин, по которым силовое управление необходимо, последовательно разбираем критерии выбора между TCHL и HAG от HONPINE и приводим расчёт разрешения датчика крутящего момента, необходимый для выбора типоразмера рамы.
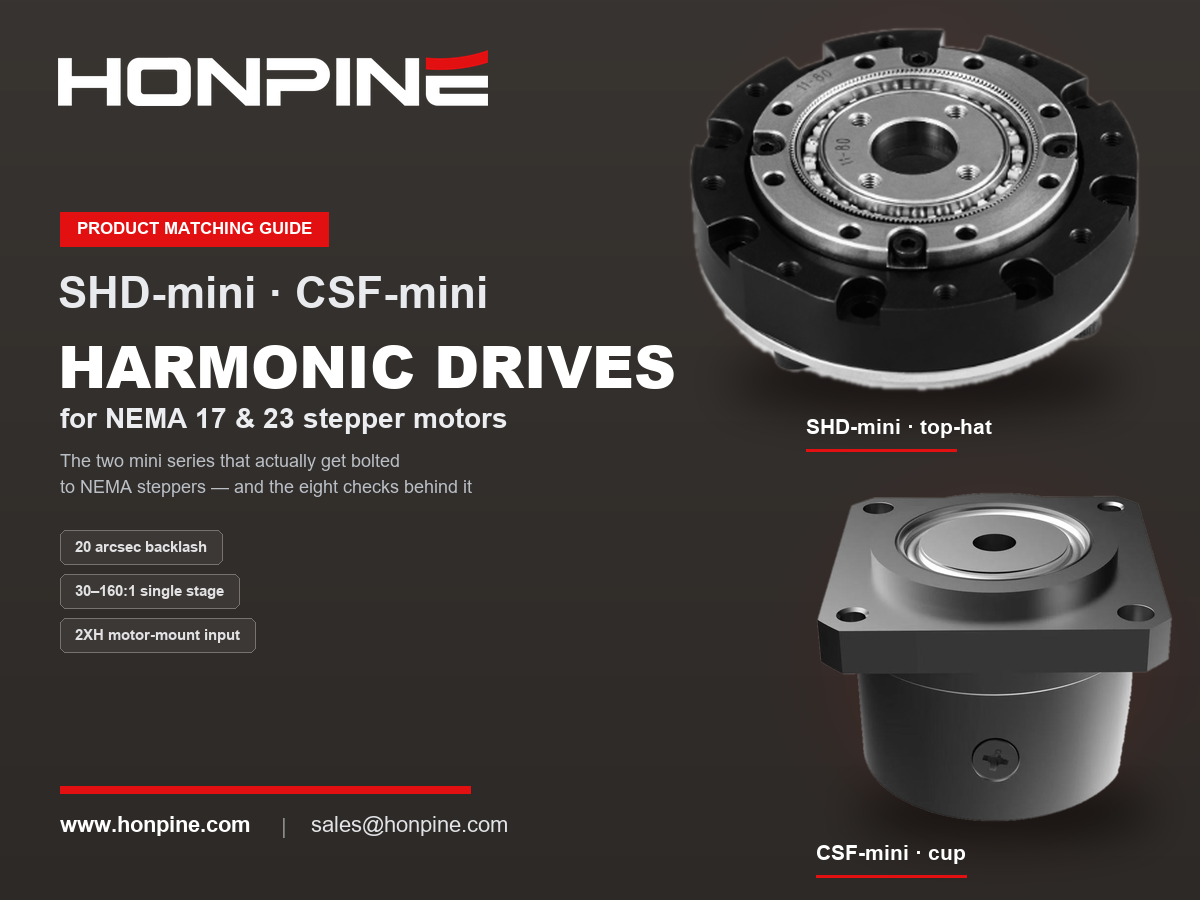
 Руководство по подбору гармонических приводов для NEMA 17 и NEMA 23: сочетание шаговых двигателей с гармоническими редукторамиСочетание шагового двигателя с гармоническим приводом — это не компромисс ради экономии. Слабые стороны шагового двигателя — большой шаг, падение крутящего момента на частотах выше примерно 400 об/мин и отсутствие прецизионной передачи — как раз устраняет гармонический привод: он переводит рабочую точку в оптимальную область низких скоростей и высокого крутящего момента, повышает разрешение шага 1,8° до угловых секунд и обеспечивает практически нулевой люфт. В этом руководстве объясняется, что означают типоразмеры NEMA на монтажном интерфейсе, какие типоразмеры гармонических приводов подходят для NEMA 17 и NEMA 23, а также восемь проверок, которые следует выполнять по порядку, включая наиболее часто упускаемый пусковой момент без нагрузки со стороны входа. Кроме того, рассматривается реальный недостаток такого сочетания — незаметный отказ. Включены технические характеристики HONPINE SHD и CSF.
Двойной щелчок
Мы предлагаем гармоничные редукторы, планетарные редукторы, моторы для роботизированных суставов, поворотные приводы для роботов, RV-редукторы, конечные эффекторы для роботов, ловкие роботизированные руки
 Как выбрать волновой редуктор?В этой статье объясняется, как выбирать волновые редукторы в зависимости от конкретного оборудования, с учетом таких аспектов, как средний момент нагрузки, входная скорость, пиковый крутящий момент при пуске и остановке, сравнение ударного крутящего момента, допустимое количество циклов ударного крутящего момента и срок службы. В заключение упоминаются флагманские продукты Honpine — волновые редукторы.
 Как выбрать модули суставов робота для рук, торса, головы и ног в AGV и гуманоидных роботахПлатформы роботизированных AGV, подъемные ноги, складные ноги, торс, голова и двойные руки имеют разные функциональные требования. Поэтому следует соответственно выбирать различные типы модулей суставов с гармоническим редуктором и планетарных модулей суставов.
 Что такое двигатель DD? Как выбрать двигатель DD?Двигатель DD, полное название — Direct Drive motor, представляет собой двигатель, который напрямую приводит нагрузку без использования редукторных устройств, таких как шестерни, ремни или шарико-винтовые передачи. Принцип его работы основан на высоком крутящем моменте, что позволяет напрямую соединять его с движущимся оборудованием, тем самым устраняя необходимость в промежуточных соединительных элементах, таких как крепеж, редукторы и ремни.
 Что такое привод сочленения робота?Как выбрать лучший поворотный привод сочленения робота?В ключевых решениях для передачи в сочленениях роботов планетарные и гармонические поворотные приводы имеют свои преимущества. Выбор подходящего типа в зависимости от требований применения имеет решающее значение для достижения оптимального баланса между производительностью и стоимостью.
 Двигатели DD против гармонических роторных приводовВ данной статье представлено подробное сравнение двигателей с прямым приводом (DD) и гармонических роторных приводов, в котором рассматриваются принципы их работы, преимущества и недостатки, а также типичные области применения.
 OMG Ультракомпактный модуль гармонического привода со встроенным датчиком крутящего моментаHONPINE TCHL series модуль гармонического привода — это революционный продукт, обеспечивающий прорывные улучшения в таких аспектах, как облегченная конструкция, уровень интеграции и удобство подключения. В этой статье мы проанализируем его революционные усовершенствования.
 Гармонический мотор с шарниром VS планетарный мотор с шарниромКогда коллаборативные роботы точно собирают чипы, AGV плавно перемещаются по полкам или хирургические роботы выполняют операции на миллиметровом уровне, мало кто замечает, что в совместном двигателе есть "силовое сердце", определяющее его производительность, - редуктор. Среди них гармоничные и планетарные редукторы являются двумя основными техническими решениями, и их различия напрямую влияют на точность, срок службы и сценарии применения шарнирных двигателей.
 Люфт гармонического привода в угловых минутах: что на самом деле означает эта спецификацияПри выборе подходящего гармонического привода сочленения с контролем усилия важно учитывать не только крутящий момент и габариты. На интеграцию системы и характеристики управления могут влиять характеристики датчика крутящего момента, обратная связь от энкодеров, протоколы связи, функциональная безопасность и размер полого вала. В этом руководстве технический директор HONPINE сравнивает серии гармонических приводов сочленения TCHL и HAG, объясняет их основные различия и предлагает практические критерии выбора для человекоподобных роботов, коллаборативных манипуляторов, точной сборки, полировки и других приложений с контролем усилия.
 Руководство по подбору гармонических приводов для NEMA 17 и NEMA 23: сочетание шаговых двигателей с гармоническими редукторамиСочетание шагового двигателя с гармоническим приводом — это не компромисс ради экономии. Слабые стороны шагового двигателя — большой шаг, падение крутящего момента на частотах выше примерно 400 об/мин и отсутствие прецизионной передачи — как раз устраняет гармонический привод: он переводит рабочую точку в оптимальную область низких скоростей и высокого крутящего момента, повышает разрешение шага 1,8° до угловых секунд и обеспечивает практически нулевой люфт. В этом руководстве объясняется, что означают типоразмеры NEMA на монтажном интерфейсе, какие типоразмеры гармонических приводов подходят для NEMA 17 и NEMA 23, а также восемь проверок, которые следует выполнять по порядку, включая наиболее часто упускаемый пусковой момент без нагрузки со стороны входа. Кроме того, рассматривается реальный недостаток такого сочетания — незаметный отказ. Включены технические характеристики HONPINE SHD и CSF.
 Волновые или RV-редукторы для роботизированных манипуляторов в производстве литиевых аккумуляторов: руководство по выбору для каждого сочлененияНа предприятиях по производству литиевых аккумуляторов выбор редуктора для роботизированного манипулятора — это не поиск одной «лучшей» модели, а распределение задач между сочленениями. RV-редукторы устанавливают в плечевом и локтевом сочленениях (J1–J3), где особенно важны жесткость, стойкость к ударным нагрузкам и длительный срок службы. Волновые редукторы используют в запястье (J4–J6), где точность позиционирования определяют практически нулевой люфт, высокая удельная плотность крутящего момента и малый вес. Для декартовых систем перемещения на большие расстояния применяют планетарные редукторы, позволяющие снизить затраты. Производство литиевых аккумуляторов предъявляет еще три строгих требования: чрезвычайно высокая повторяемость позиционирования (±0.02–0.05 мм), круглосуточная работа с высокой нагрузкой и полная недопустимость загрязнения металлическими частицами. В этом руководстве объясняется логика выбора редукторов для каждого сочленения, сравниваются три типа редукторов и приводятся типовые конфигурации для каждой рабочей станции.
 Как выбрать высокоточный поворотный привод для промышленной автоматизации?Высокоточные поворотные приводы играют важную роль в промышленной автоматизации: точность позиционирования, повторяемость, долговечность и гибкость монтажа напрямую влияют на производительность оборудования. HONPINE предлагает четыре основные серии прецизионных поворотных приводов, включая гармонические поворотные приводы HAT, HAM и HAS, а также планетарные приводы HPG с низким люфтом. Диапазон номинального крутящего момента изделий составляет от 4 до 1 494 Н·м. Эти решения предназначены для применения в производстве полупроводников, автоматизации 3C-производства, лазерной обработке и станках с ЧПУ. Узнайте, как выбрать подходящий поворотный привод с учетом условий эксплуатации, требований к точности и потребностей механической интеграции.
 Почему гармонические редукторы подходят для высокоточного автоматизированного оборудования?Высокоточное автоматизированное оборудование зависит от стабильного вращательного движения, надежного позиционирования и компактной конструкции трансмиссии. От ориентации дозирующей головки и углового выравнивания компонентов до автоматизированной индексации при контроле качества, гармонические редукторы предлагают практичное решение для применений, требующих малого люфта и высоких передаточных чисел в условиях ограниченного монтажного пространства. В этой статье объясняется, как гармонические редукторы обеспечивают повторяемое движение, сравниваются ключевые конструктивные решения и описывается, как выбрать подходящее передаточное число и конструкцию редуктора в зависимости от нагрузки, скорости, точности и требований к времени цикла работы машины.